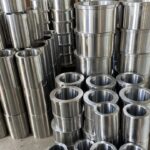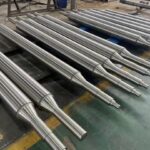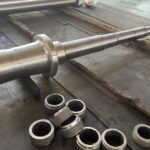
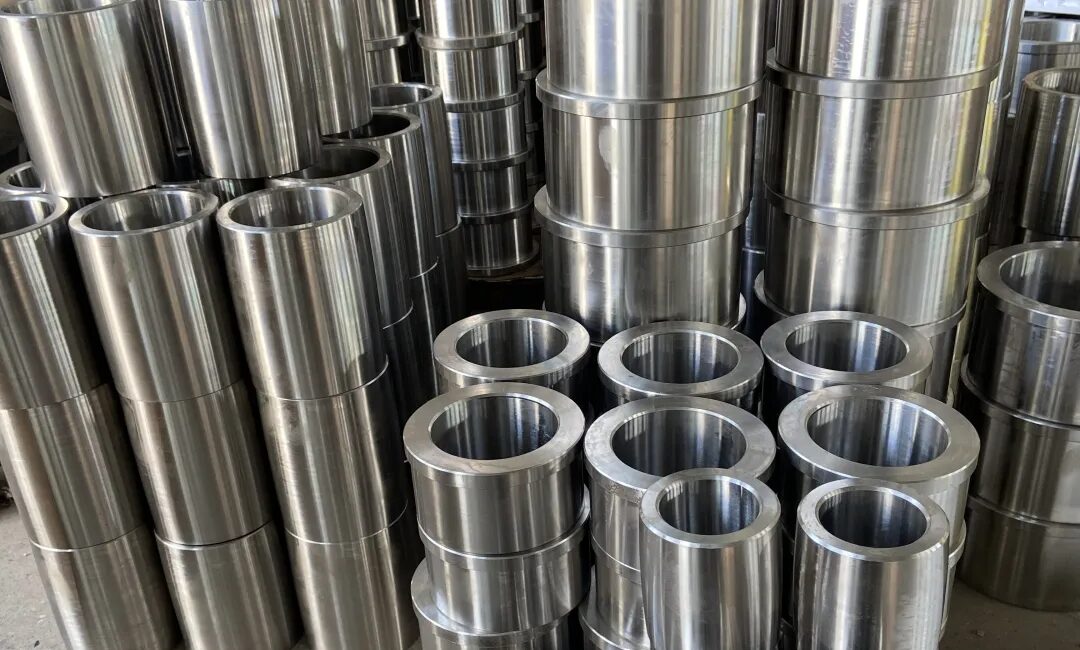
在热镀锌产线,锌锅区域的轴套、轴瓦是三辊六臂辊系的核心滑动配件,长期浸泡在高温熔融锌液中。一边承受锌液腐蚀,一边承受辊子转动带来的摩擦。
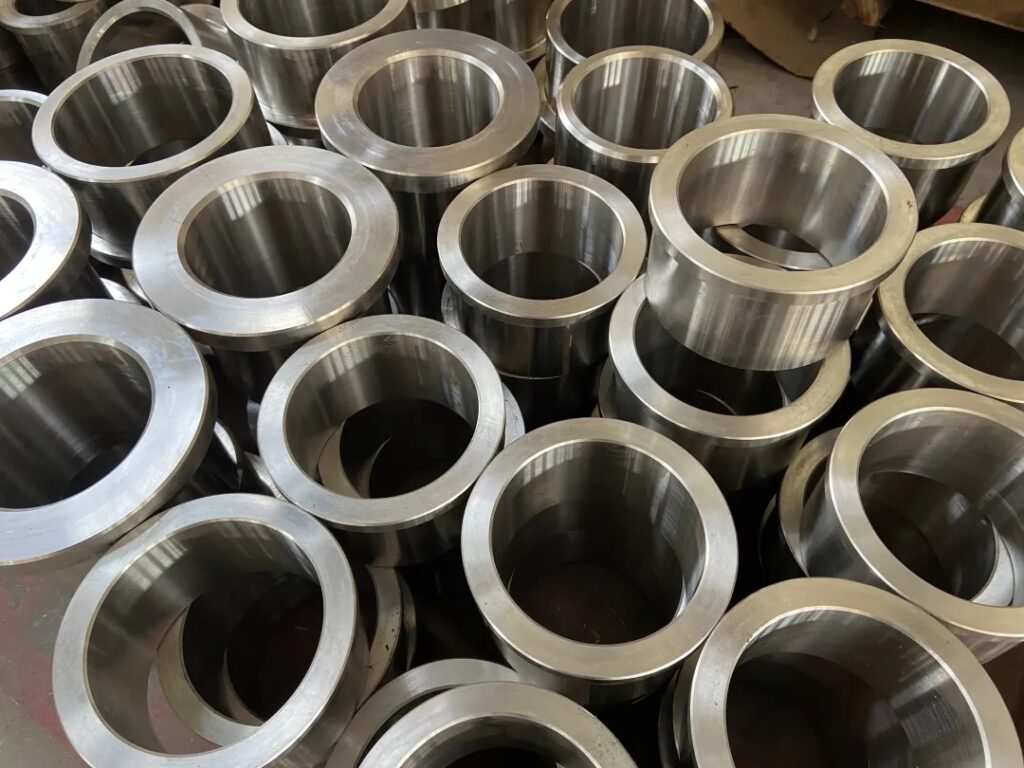
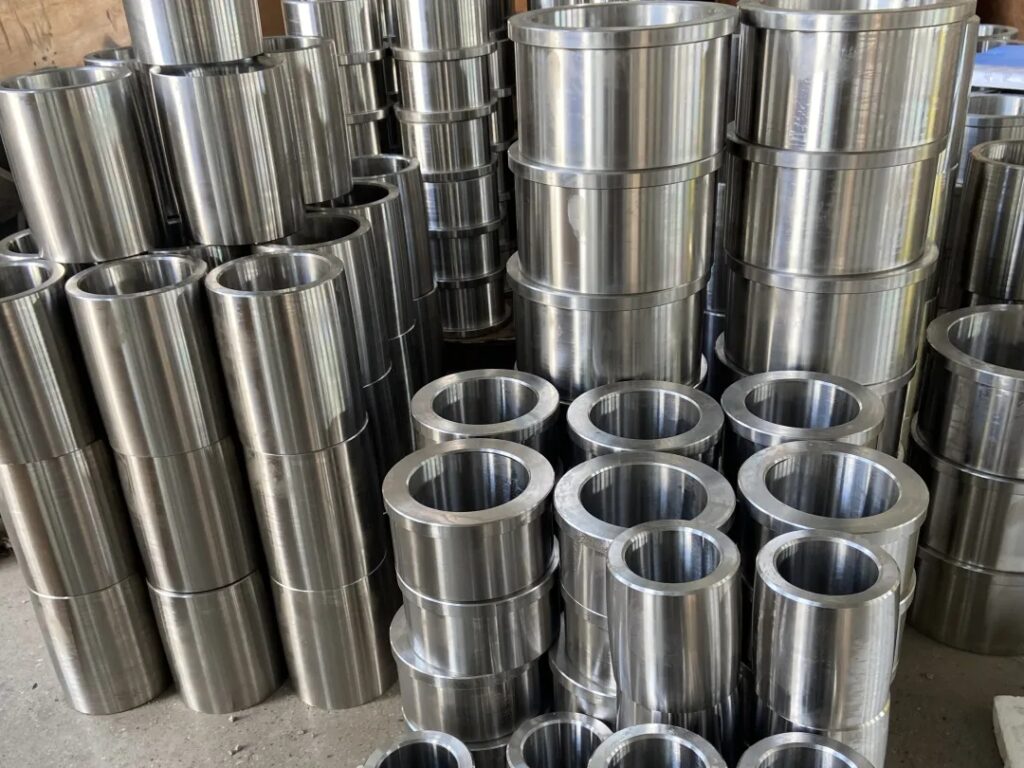
一旦轴套轴瓦发生损坏,就会出现轴套外径越磨越小、轴瓦内孔越磨越大,配合间隙超标,沉没辊、稳定辊运行抖动,严重时直接引发卡辊、产线停机,大大增加备件更换成本。
结合多年备件生产和现场服务经验,旭阳冶金跟大家通俗聊聊轴套轴瓦的失效原因,以及现场实用管控要点。
轴套轴瓦损坏,不只是磨坏那么简单
锌液的腐蚀破坏
锌液中添加的铝元素,在合适含量下会在配件表面形成一层保护膜,阻挡锌液向内侵蚀。但经过锌液冲刷、部件摩擦,这层膜很容易脱落变成锌渣。
我们常用的碳化钨涂层轴套:碳化钨硬质颗粒本身耐锌液腐蚀,但固定颗粒的钴粘结相容易被锌液腐蚀。粘结相被侵蚀后,硬质颗粒就会脱落。同时喷涂产生的气孔、微裂纹,会给锌液提供入侵通道,在温度、应力作用下裂纹持续扩大,造成涂层起皮剥落。
陶瓷轴瓦(氧化铝 / 氧化锆)本身不容易被锌液黏附。但如果基体存在气孔、微裂纹,锌液顺着缺陷渗入,就会造成陶瓷碎块脱落。
多重磨损同步发生
- 疲劳磨损:辊子反复转动受力,内部产生微裂纹,表层材料成片脱落;
- 粘着磨损:锌液黏附摩擦面,运转过程发生撕扯;
- 磨料磨损:锌渣、硬质碎粒不断切削摩擦表面。
- 轴套:粘结相先被腐蚀,再叠加各类磨损,涂层剥落,外径不断缩小;
- 陶瓷轴瓦:锌液侵入裂纹,陶瓷颗粒崩落,轴瓦内孔扩大,配合精度失效。
配件破损掉落的硬颗粒混入锌锅,还会连带损伤整套三辊六臂辊系配件。
现场 5 个实用要点,延长备件寿命
1.管控锌液成分,及时捞渣
控制锌锅铝含量,形成稳定防护层;定期打捞锌渣,减少锌液内硬质磨料,降低磨损,同时也能保护炉辊辊面。
2.严把备件质量,做好入厂验收
碳化钨涂层轴套,重点看涂层气孔、裂纹,减少锌液渗透通道;
陶瓷轴瓦优先选用基体致密的产品,气孔裂纹多的产品,后期极易早期失效。
3.平稳操作,减少冲击与温度剧变
尽量避免设备过载启停,减少锌锅温度大幅度频繁波动。冷热骤变会产生热应力,加速裂纹扩张、颗粒剥落,保护轴套轴瓦同时也保护整套辊系结构。
4.重视日常点检,杜绝带病运行
巡检留意辊系异响、抖动现象;定期检测轴套轴瓦配合间隙,到达警戒值及时更换。
不要让破损配件继续服役,脱落的硬质颗粒会污染锌液,造成整套摩擦副连锁损坏,损失更大。
5.陶瓷轴瓦盯紧早期失效信号
陶瓷轴瓦抗锌液浸润性能好,但最怕崩粒。一旦出现辊系抖动加大,要警惕陶瓷颗粒脱落,陶瓷碎渣对锌锅辊系伤害很大。
热镀锌锌锅工况恶劣,轴套轴瓦失效是腐蚀与磨损耦合作用的结果。想要降低停机频次、控制备件消耗,需要锌液工艺、备件品质、现场操作、日常维护多方面配合。
旭阳冶金深耕热镀锌备件领域,可提供轴套轴瓦、炉辊、三辊六臂等整套锌锅辊系配套产品,从材质、工艺端优化产品性能,配合现场规范使用,助力产线稳定生产。