在连续热镀锌生产线中,炉鼻子内部锌液蒸发氧化,持续生成锌灰、锌渣。锌灰一旦堆积粘附在带钢表面,就会产生压点、颗粒缺陷,造成产品降级,同时增加锌耗,制约汽车板、家电板等高附加值产品良品率。
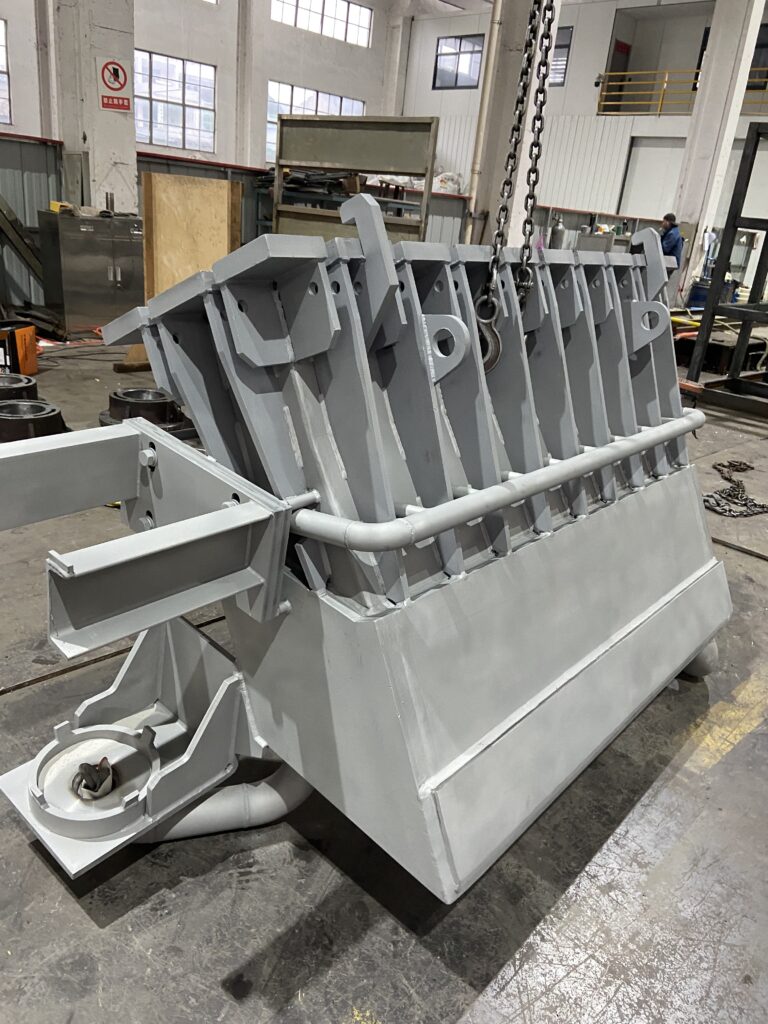
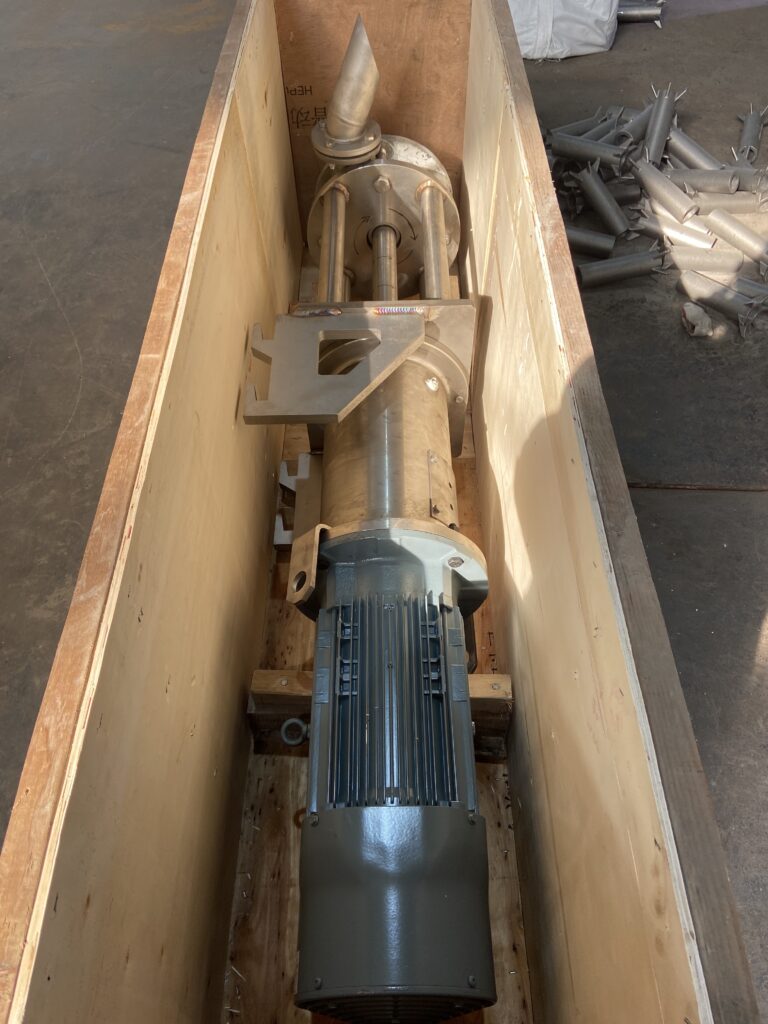
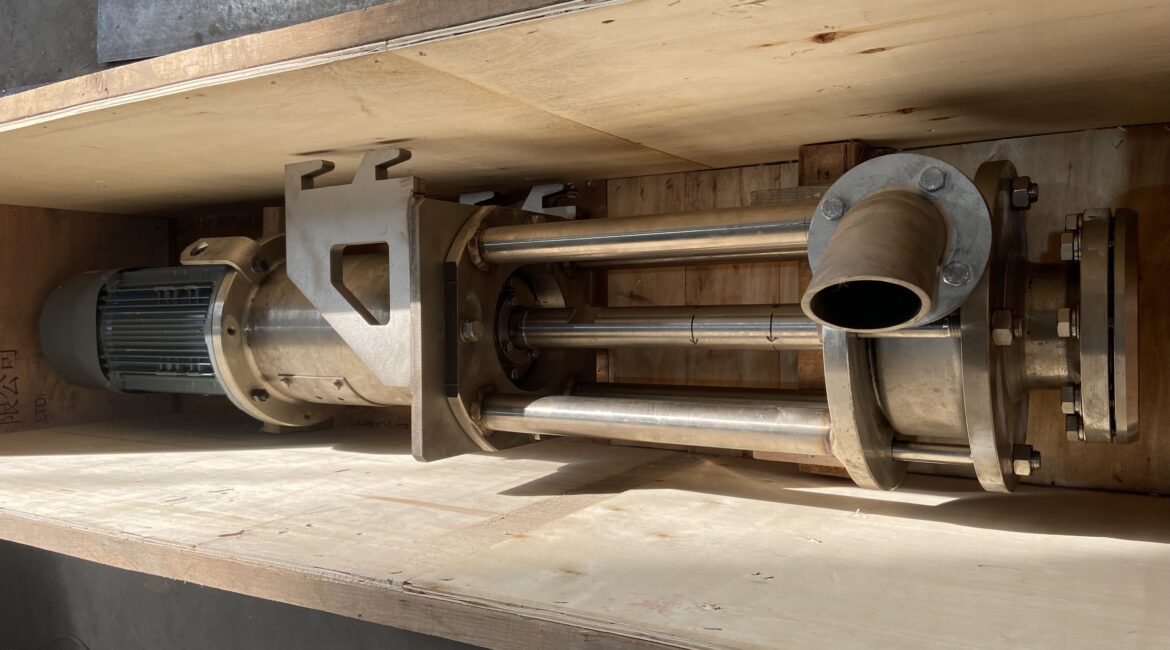
锌灰泵作为炉鼻子配套核心工装,实现在线连续抽排锌灰渣,不用停机人工清渣,是解决锌灰困扰的重要设备。旭阳冶金可提供电动、气动两种类型锌灰泵定制,适配不同产线工况。但设备性能再好,规范安装、预热、启停操作是避免堵泵、不上锌、漏锌故障的关键。
锌灰泵标准操作流程
安装固定与管路接线
- 使用行车吊起泵体上方链条找准中心位置做好固定;对接抽锌管路,法兰之间加装高温垫片密封,均匀锁紧螺丝。
- 电路建议配置遥控断路器或者独立控制开关,方便现场启停管控。
泵体预热浸泡(重中之重,很多堵泵根源在此)
- 浸入深度:泵体下入锌液,锌液面处在最下方排锌孔1/31/2 位置。
- 浸泡预热时间不得少于 20 分钟,充分提升泵体、管路整体温度,避免低温泵体接触锌液造成锌液凝固堵管。
- 预热合格判定标准:泵中间传动轴可以用手灵活转动。
通电试转与抽锌工况
- 预热完成后通电核对电机转向,严格对照泵体标识,反转时调换接线。
- 抽锌作业锌液温度要高于正常生产温度20‑30℃;冬季吊镀、吹镀工况,锌液温度不宜低于 460℃。
- 作业过程中跟随锌液面变化同步调整泵的高度,保持浸入深度不变;行车配合完成泵体前后左右移动。
- 作业过程中跟随锌液面变化同步调整泵的高度,保持浸入深度不变;行车配合完成泵体前后左右移动。
规范停泵、拆泵要点
- 停止抽锌时,先将锌灰泵抬离锌液面 5-10cm,抬高管路形成倾斜角度,让管路内部锌液回流锌锅。空转 3 分钟,排空泵腔、管道内部残留锌液,再切断电源,防止管内锌凝固堵塞。
- 作业结束后,泵体、管路必须自然冷却,热胀冷缩状态下强行拆卸极易损坏螺栓与法兰密封面,待完全降温后再拆解。
高频故障原因与现场处置方案
| 故障现象 | 主要诱因 | 现场对策 |
| 堵泵 | 锌液温度偏低散热凝固;抽锌管路距离过长;铁丝、杂物进入管路 | 升高锌液温度;对长管路做预热;拆开法兰清理管路,堵塞管件放入锌锅内熔锌处理 |
| 电机正常但不上锌 | 叶轮被杂物打坏;泵头焊缝腐蚀开裂 | 叶轮损坏直接更换泵体;泵头开裂可焊接应急,择机更换 |
| 漏锌 | 法兰垫片偏移、螺丝未压紧;管路长期被锌铝介质腐蚀变薄 | 将泵抬出锌液面,锌液回流锅内;更换高温垫片或腐蚀管路,紧固法兰螺栓 |
选对设备,精工制造筑牢运行基础
锌灰泵长期浸泡 460480℃熔融锌液,对泵体材质铸造、焊接、加工精度要求严苛。
江苏旭阳冶金拥有完整铸造、机加工、检测体系,依托 ISO9001 质量管控,可定制电动、气动锌灰泵,同步配套整套炉鼻子成套设备。从材质冶炼、铸造成型、机加工,到尺寸、焊缝、探伤检测,认真对待每一个工件,不敷衍每一处细节,品质看得见。
装备是基础,规范操作是保障。锌灰泵想要发挥最大价值,不仅要选可靠的产品,更要严格执行预热、启停、冷却拆卸流程,减少故障停机,持续控制锌灰缺陷,实现提质、降锌耗、提产能多重收益。